





Gedetailleerde structuur van Vacuum Coating Machine
 Mar 02, 2019|
Gedetailleerde structuur van vacuüm coating machine
Hoog-vacuüm coating machine, coating machine is de meest gebruikte apparatuur in de productie van vacuüm-omstandigheden. Zijn verwante componenten: mechanische pomp, aanjaagpomp, oliediffusiepomp, condensatiepomp, vacuümmeetsysteem.
Ik introduceer de samenstelling en het werkingsprincipe van elk onderdeel in detail.
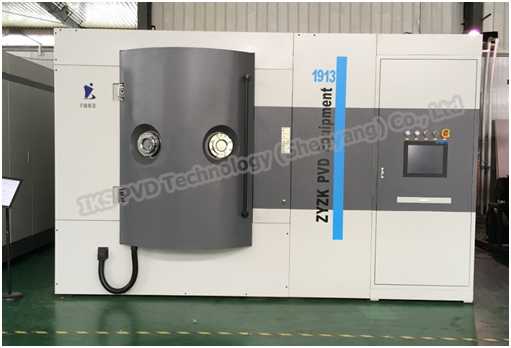
1. Vacuüm hoofdlichaam - vacuümkamer
Volgens de verschillende vereisten van verwerkingsproducten, is de grootte van de vacuümholte niet de zelfde, momenteel meest gebruikte 1.3M, 0.9M, 1.5M, 1.8M, enz., De holte gemaakt van roestvrij staalmateriaal, niet roest, vast, enz., elk deel van de vacuümholte heeft een verbindingsklep, die wordt gebruikt om de pomp aan te sluiten.
2. Hulppompsysteem
Het uitlaatsysteem is samengesteld uit "diffusiepomp + mechanische pomp + wortelpomp + lage temperatuur koude val + polycold"
De uitlaatgasstroom is als volgt: de mechanische pomp pompt eerst de vacuümkamer naar een lage vacuümtoestand van minder dan 2,0 * 10-2pa, wat het uitgangspunt vormt voor de diffusiepomp om het vacuüm te pompen. Later, wanneer de diffusiepomp de vacuümkamer pompt, vormen de mechanische pomp en de oliediffusiepomp een serie om de pompwerking op deze manier te voltooien.
Het uitlaatsysteem is een belangrijk onderdeel van het vacuümsysteem van de coatingmachine. Het is hoofdzakelijk samengesteld uit mechanische pomp, aanjaagpomp (hoofdzakelijk geïntroduceerde wortelpomp) en oliediffusiepomp.
Mechanische pomp: ook bekend als de voortrappomp, mechanische pomp is een van de meest gebruikte lage vacuümpomp, het is olie om het afdichteffect te behouden en berust op mechanische methoden om het volume van de zuigholte in de pomp constant te veranderen, zodat het volume van het gas in de gepompte container constant expandeert om vacuüm te verkrijgen.
Er zijn vele soorten mechanische pompen, vaak gebruikt hebben een schuifafsluiter type (dit wordt voornamelijk gebruikt in grote apparatuur), zuiger heen en weer bewegende, vaste en roterende mes type (dit is momenteel de meest gebruikte, dit papier voornamelijk geïntroduceerd) vier soorten.
Mechanische pomp wordt vaak gebruikt om droge lucht te verwijderen, maar kan niet verwijderen zuurstofgehalte is te hoog, explosief en bijtend gas, mechanische pomp wordt meestal gebruikt om permanent gas te verwijderen, maar geen goed effect op water gas, dus het kan niet worden verwijderd water gas. Roterende vaanpomp speelt een grote rol in de delen van de stator, rotor, granaatscherven, enz., De rotor in de stator maar anders dan de statormandels, zoals twee ingeschreven cirkels, rotorgroeven met twee stukken granaatscherven, twee stukken granaatscherf met een veer in het midden, om ervoor te zorgen dat de granaatscherven stevig aan de statorwand blijven kleven.
De twee granaatscherven spelen afwisselend twee rollen, enerzijds van de luchtinlaat in het gas, anderzijds is gecomprimeerd in de gas-, gasafvoerpomp. Elke rotatie van de rotor, de pomp voltooide twee zuig en twee uitlaat. Wanneer de pomp continu rechtsom draait, draait de roterende schoepenpomp continu door het inlaatgas van de luchtinlaat en continu door de uitlaatuitlaat buiten de pomp om het doel van het verpompen van de container te bereiken. Om de beperkende vacuümpomp te verbeteren, de pompstator die in olie wordt doorweekt, en overal in de ontruiming van schadelijke ruimte houdt vaak voldoende olie binnen, vult de opening, zodat de oliesmering, enerzijds, en verbinding en plug gap en de schadelijke effect van de ruimte, voorkomen gasmolecuul reverse flow door verschillende kanalen om de lage druk van ruimte.
De mechanische pomp begint bij het werk in de atmosfeer, de hoofdparameter heeft het limietvacuüm, de pompsnelheid, deze voor het ontwerp en selecteert de mechanische pomp als de belangrijkste basis. Eentraps pomp kan de container van de atmosfeer naar het limietvacuüm van 1,0 * 10-1pa pompen, de mechanische pomp met dubbele fase kan de container uit de atmosfeer pompen tot 6,7 * 10-2 pa, of zelfs hoger.
De extractiesnelheid verwijst naar het volume gas dat per tijdseenheid kan worden afgevoerd wanneer de roterende vleugelpomp werkt volgens het nominale aantal omwentelingen, dat kan worden berekend met de volgende formule
Sth = 2nVs = 2nfsL
F staat voor het doorsnede-oppervlak van de ruimte-tijd holte aan het einde van de inspiratie, L staat voor de lengte van de holte, de coëfficiënt staat voor het uitlaatsysteem van de rotor tweemaal elke rotatiecyclus, Vs staat voor het einde van inspiratie wanneer de rotor bevindt zich in de horizontale positie, het volume in de ruimte-tijd holte is het grootst, en de rotatiesnelheid is n.
Het effect van de mechanische pompuitlaat met de snelheid van de motor en de losheid van de riemen hebben relatie, wanneer de riem van motor los is, de motorsnelheid langzaam is, zal het effect van de mechanische pompuitlaat slechter worden, zo vaak om te handhaven, de telling moet ook vaak de mechanische oliekeerring van de pomp controleren, olie is te weinig, kan niet voldoen aan de afdichtingseffect, in de pomp lekkage, olie te veel, de zuiggat verstopping, inspiratie en uitlaat, over het algemeen 0,5 cm in het oliepeil in de offline.
Turbopomp / wortelpomp: het is om een paar synchrone hoge snelheid draaiende dubbele bladvorm of gelobde rotor mechanische pomp te hebben, omdat het hetzelfde werkt als de wortelluchtblazer, dus ook de wortelpacuumpomp kan noemen, de pomp in de bereik van 100-1 mpa drukextractiesnelheid sterk, het compenseert voor de uitputcapaciteit van de mechanische pomp onvoldoende tekortkomingen in deze scope, de pomp kan niet werken vanuit de atmosfeer, geen directe ontlading van de atmosfeer hebben, zijn rol is alleen om verhoog het drukverschil tussen inlaat en uitlaat, de rest van de mechanische pomp is nodig om te voltooien, daarom moet deze overeenkomen met de mechanische pomp als de steunpomp.
Mechanische pomp in het gebruik van het proces, moet aandacht besteden aan de volgende problemen:
1, mechanische pomp worden geïnstalleerd in een schone en droge plaats.
2, de pomp zelf om schoon en droog te houden, pompolie heeft een afdichting en smering, dus moet worden toegevoegd in overeenstemming met de opgegeven hoeveelheid.
3, om de pomp olie regelmatig te vervangen, moet de vervanging worden afgevoerd voor de afgewerkte olie, cyclus voor ten minste drie maanden tot zes maanden om een keer te vervangen.
4. Sluit de draden aan volgens de instructies.
5, voordat de mechanische pomp stoppen met werken om de inlaatklep te sluiten, dan stroomuitval en open de luchtklep, de lucht in de pomp via de inlaat.
6, tijdens het werk van de pomp, de olie temperatuur kan niet hoger zijn dan 75 graden Celsius, anders is de viscositeit van de olie te klein en leiden tot een lakse zegel.
7, of controleer de dichtheid van de mechanische pompriem, het motortoerental, de snelheid van de pompmotor van de wortels en het afdichtende effect van de afdichtingsring.
Olieafdiffusiepomp: het limietvacuüm van de mechanische pomp is slechts 10-2 pa, bij het bereiken van 10-1 pa is de werkelijke pompsnelheid slechts 1/10 van de theorie, als u een hoog vacuüm wilt krijgen, moet u oliediffusie gebruiken pomp.
Omdat oliediffusiepomp de eerste pomp is die wordt gebruikt om hoogvacuüm te verkrijgen, is het goedkoop, gemakkelijk in onderhoud en op grote schaal gebruikt, dus dit artikel zal zich concentreren op de discussie.
Het toepassingsbereik van de oliediffusiepomp is 10-1 - 10-7 per jaar, het is het gebruik van gasdiffusiefenomeen om uit te putten, het heeft een eenvoudige structuur, eenvoudig te bedienen, de pompsnelheid is groot (de hoogste kan 10 + 5 l bereiken) / s) en andere kenmerken. De oliediffusiepomp is hoofdzakelijk samengesteld uit pompomhulsel, pijp, omleidingspijp en verwarmer. De oliediffusiepomp (d-704 # in Japan) wordt hoofdzakelijk aan de binnenkant toegevoegd. Afhankelijk van het aantal nozzles, kan het worden verdeeld in eentraps pomp en meertraps pomp.
Aan de onderkant van de diffusiepomp is de olie van de diffusiepomp opgeslagen. Het bovenste gedeelte is de luchtinlaat en het onderste deel aan de rechterkant is de luchtuitlaat. Tijdens de operatie wordt de luchtuitlaat voorzien van de voorzetseldruk door de mechanische pomp en de mechanische pomp ACTS als de voorzetselpomp.
Wanneer de olie van de diffusiepomp wordt verwarmd door de elektrische oven, levert de geproduceerde oliedamp de voorspandruk op, en de mechanische pomp ACTS als de voorbelastende pomp. Wanneer de olie van de diffusiepomp wordt verwarmd door de elektrische oven, wordt de oliedamp door de pijp naar beneden uitgestoten. Omdat er door de mechanische pomp buiten het mondstuk een vacuüm van 1-10-1 pa is, kan de oliedamp gedurende een bepaalde afstand worden uitgestoten, waardoor een straalstroom in de richting van de luchtuitlaat wordt gevormd. Ten slotte ontmoet de straal de pompwand gekoeld door koelwater, condenseert in vloeistof en stroomt terug naar de verdamper, dwz verdampt, spuit, condenseert en circuleert herhaaldelijk om luchtafzuiging te realiseren.
Door de gasmoleculen in de luchtinlaat in de pomp, eenmaal in de stoomstroom gevallen, daalt het momentum van de beweging naar beneden, vanwege de straal met hoge snelheid (200 m / SEC), hoge dichtheid van de stoom, en de diffusiepompolie met hoog moleculair gewicht (300-500), het kan op effectieve wijze gasmoleculen nemen, dus binnen het grensvlak van de straal, kunnen de gasmoleculen niet lang worden gestrand en de straalstroom aan beide zijden van de interface , is de concentratie van het rookgas zeer slecht, alleen vanwege dit concentratieverschil over het grensvlak van de actie in de rookgasdiffusie in de straal, werd het naar de uitgang gebracht en bij de uitgang door de mechanische pomp.
De oliedampdruk van de diffusiepomp is een belangrijke factor om het uiteindelijke vacuüm van de pomp te bepalen.
Diffusiepomp kan niet alleen voor pompen worden gebruikt, de algemene vereisten voor de maximale uitlaatdruk van de pomp is 40 pa. Pompoverwinning van de diffusiepomp is gepland voor het eerste niveau van het mondstuk en het pomplichaam van de inlaatdiameter, de grootte van het cirkelvormige gebied tussen de pompsnelheid is geen constante waarde, maar varieert met de luchtinlaatdruk, wanneer de druk in 2 ~ 10 is -10-3, zuigsnelheid van de diffusiepomp is de snelste, wanneer de druk minder dan 5 * 10-4 mpa is, zuigsnelheid van de diffusiepomp minimaal, bijna geen zuigcapaciteit (op dit punt is de inlaatdruk hoger, vanwege de hoge dichtheid van lucht, maakt het stoomverdeelstuk een hoge snelheidsstraal om de luchtverspreiding te blokkeren, dus de pompsnelheid naar beneden).
De diffusiepomp moet voor installatie worden gereinigd en vervolgens kan de diffusieolie worden geladen. Voordat de olie wordt verwarmd, moet de pomp eerst worden opgezogen en moet de olie van de diffusiepomp worden gekoeld tot 60 ~ 70 graden Celsius voordat de machine wordt uitgeschakeld. Vervolgens kan het uitlaatgas van de voortrap worden gesloten en kan tenslotte het koelwater worden gesloten.
Omdat de oliediffusiepomp niet in staat is om een einde te maken aan de oliekans, is er geen manier om precisieproducten 100% zuiver te garanderen, vooral in de halfgeleiderindustrie, dus er is een "hoogvacuümcondensaatpomp + laagvacuüm-mechanische pomp" olievrij vacuümsysteem, samengesteld uit het uitlaatsysteem van de condensaatpomp, samengesteld uit niet alleen de uitlaatefficiëntie is zeer hoog, en garandeert effectief de reiniging van de vacuümkamer, waarborgt de kwaliteit van het product (om verontreinigde producten te vermijden, verbetert de hechting tussen coating en substraat), maar de onderhoudskosten zijn zeer hoog, duur, dus er is geen oliediffusiepomp die ruim in penetratie is.
Lage temperatuur condenserende pomp: het is een soort pomp die gasmoleculen op het oppervlak van lage temperatuur condenseert om het pompen te realiseren.
Het werkingsprincipe van de condensatiepomp: het is voornamelijk de condensatie, koude vangst en fysieke lage temperatuur adsorptie van het gas op het lage temperatuur oppervlak.
Cryogene condensatie: vloeibaar helium of koelcyclus helium wordt gebruikt voor koeling volgens de kenmerken van verschillende gassen.
Koude vangst: het is het verschijnsel dat niet-condenseerbaar gas wordt ingesloten door condenseerbaar gas. Gewoonlijk vormen gassen zoals koolstofdioxide, waterdamp, stikstof en gecomprimeerd gas eerst bevriezing en vormen dan een adsorptielaag op het oppervlak van lage temperaturen, om het doel van het adsorberen van andere gassen te bereiken. Dit is de reden waarom het effect van de cryogene pomp bij het verwijderen van gemengd gas beter is dan die van enkelvoudig gas.
Adsorptie bij lage temperatuur: verwijst naar de adsorptie van gas door adsorbens op het oppervlak van lage temperatuur. Vanwege de sterke interactie tussen adsorbens en gasmoleculen kan de dampspanning lager zijn dan de verzadigingsdampdruk bij de oppervlaktetemperatuur van condensatie. Het adsorbens is gewoonlijk geactiveerde koolstof.
De pompsnelheid van de condensatiepomp en de pompsnelheid die van invloed zijn op de condensatiepomp zijn gerelateerd aan de grootte van het condensatieoppervlak. Volgens de gegevens is de pompsnelheid per eenheid van het condenserende oppervlak 11,6 l / s. Bovendien heeft de adsorptieoppervlakgeometrie en locatie van geactiveerde koolstof, actieve kooldeeltjesstructuur, bindmaterialen en hechtwerkwijze een grote invloed op de pompsnelheid. Ten tweede is de sleutel de koelcapaciteit van de koelkast om groot genoeg te zijn .
Vacuümmeter: vacuümmeter is een belangrijk onderdeel van de vacuüm coatingmachine, het is een belangrijk middel om de vacuümgraad van de coatingmachine te testen. De vacuümmeter kan worden verdeeld in absolute vacuümmeter en relatieve vacuümmeter volgens zijn werkingsprincipe. De absolute vacuümmeter kan het drukniveau direct meten, terwijl de relatieve vacuümmeter de mate van vacuüm alleen indirect kan meten.
Dit papier introduceert voornamelijk de volgende vacuümmeters die gewoonlijk in de coatingmachine worden gebruikt:
Weerstandsvacuümmeter (ook bekend als pirani vacuümmeter):
Het is hoofdzakelijk samengesteld uit elektrische verwarmingsdraad, schaal en beugel, voornamelijk gebaseerd op de lage druk, de thermische geleidbaarheid van het gas is evenredig met de druk van de weg naar het werk. De opening hierboven is verbonden met het te testen vacuümsysteem. De hete draad is gemaakt van metaaldraad met weerstand tegen hoge temperatuurcoëfficiënt. De twee ondersteuningsdraden zijn verbonden met de meetlijn. Wanneer de druk afneemt, neemt de warmte die verloren gaat door warmtegeleiding door gas af. Daarom, wanneer de verwarmingsstroom van de hete draad stabiel is, stijgt de temperatuur van de hete draad en neemt de weerstand van de hete draad toe. De druk wordt indirect gemeten door de weerstand van de hete draad te meten.
Dit is het werkingsprincipe van een weerstandsvacuümmeter, het meetbereik van de vacuümmeter is: tussen de 100-10-1 mpa, zijn de WP-02-modellen die op dit moment worden gebruikt .
Magnetisch geregelde ontlading vacuümmeter:
Hoe het werkt: aan het begin van de ontlading, vanwege de ruimte, vrije elektronen van de anodebeweging onder het effect van orthogonaal elektromagnetisch veld, is het elektronenpad niet rechtlijnig maar spiraalvormig, en omdat de anode frame is, dus de elektronische niet voldaan voor de eerste keer de anode, maar door de anode, en afwijzing door de kathode, en na terugkeer. Dit kan vele malen op de anode worden herhaald. Naarmate de elektronenbaan aanzienlijk wordt verlengd, wordt het aantal moleculen dat botst en ioniseert verhoogd, zodat de ontlading (ook penningontlading genoemd) op een relatief lage druk (lager dan 10-4 pa) wordt gehouden.
Op dit moment zijn er meer modellen met PKR251 en gi-pary.
Afvoerbuis vacuümmeter: twee metalen elektroden worden in de glazen buis verzegeld en er wordt een hoge gelijkspanning van enkele duizenden volt aan toegevoegd. Zelfonderhoudende ontlading kan worden veroorzaakt binnen een bepaald drukbereik (1 * 10-3 ~ 2 * 10 haakjes). De mate van vacuüm kan worden bepaald door de ontladingskleur.
Tot dusverre is dit soort vacuümmeter zelden gebruikt vanwege zijn grote fout, gemakkelijke beschadiging en korte levensduur.
3. Verdampingssysteem
Verdampingssysteem verwijst hoofdzakelijk naar de filmvormende inrichting. Er zijn veel filmvormende apparaten in de coatingmachine, inclusief weerstandsverwarming, elektronenkanonnenverdamping, magnetronsputteren, RF-sputteren, ionenplattering, enz. Ik zal de twee methoden van weerstandsverwarming en elektronenkanonnenverdamping introduceren, omdat ik deze twee methoden gebruik meer.
Volgens de structuur en het werkingsprincipe is weerstandsverdamping veruit de meest gebruikte verdampingsmethode en ook de methode met de langste aanbrengtijd. De manier waarop het werkt is dat het wolfraam als een schip, en vervolgens geïnstalleerd in het midden van de twee elektroden, in het midden van de wolfraam boot met kruiden, opnieuw langzaam naar de elektrode stroom, stroom door het wolfraam, wolfraam boot elektrische verwarming, de laagvoltage, hoge stroom maakt wolfram boot om hitte, hoog smeltpunt en hitteoverdracht aan het deklaagmateriaal te produceren, wanneer de hoeveelheid hitte van wolframboot hoger is dan het smeltpunt van deklaagmateriaal, materiaalsublimatie of verdamping, deze methode omdat van eenvoudige bediening, eenvoudige structuur, lage kosten, zo wordt veel apparatuur gebruikt, maar de verdamping van dunne film vanwege de lage dichtheid, plus veel materiaal kan niet op deze manier worden gebruikt voor verdamping, dus het heeft bepaalde beperkingen. Tungsten boot verdamping coating materiaal, materiaal smeltpunt moet lager zijn dan het smeltpunt van wolfraam boot, anders is er geen manier om uit te voeren.
Verdamping met elektronenkanonnen is tot nu toe de meest gebruikte verdampingsmethode. Het kan elk soort coatingmateriaal verdampen. Zijn werkende wijze is: Deklaagmateriaal in de smeltkroes, verdampingsbron in een gloeidraadvorm, gebruikend een speciaal controlekabinet, het gloeidraad met een sterke stroom, hoogspanning, toe te schrijven aan het materiaal is wolframgloeidraad, zodat zal het, in de hitte heet zijn einde zal lanceren elektronische, en de aanneming van een bepaald magnetisch veld zal worden verzameld in een bepaalde vorm, en het tekenen op de kroes, aldus een balk gevormd, als gevolg van de elektron temperatuur is zeer hoog, kan smelten alle coating materialen, zoals de coating materialen is na het smelten van de elektronenbundel (een deel van het materiaal is direct sublimaat), medicinale kruiden van moleculen (atomen of ionen) in een vacuüm in lineaire beweging, ontmoet dan de basisplaat en condenseert vervolgens, na deze manier van groeien, een film ! De meest gebruikte zijn het maken van de afbuigingshoek van de elektronenstraal in 270 graden, of het e-lijn elektronenkanon met het traject van e of de elektronenstraal met het traject van 180 graden, en het c-type elektronenkanon met het traject van c.
Het grootste voordeel van elektronenbundelverdamping is: de vlek van de elektronenbundel kan naar believen worden aangepast, de gloeidraad kan worden verborgen, verontreiniging worden vermeden, elk coatingmateriaal kan verdampen, eenvoudig onderhoud, verdampingssnelheid kan naar believen worden geregeld, kleine materiaaldecompositie , hoge filmdichtheid. Goede mechanische sterkte .
Sputterwerkwijze is het bombarderen van het oppervlak van het doelmateriaal met hoge snelheid positieve ionen. Door middel van kinetische energieoverdracht hebben moleculen (atomen) van het doelmateriaal voldoende energie om te ontsnappen uit het oppervlak van het doelmateriaal en stollen ze vervolgens op het oppervlak van het product om een film te vormen.
De door sputterwerkwijze neergeslagen film heeft een sterke adhesie en hoge zuiverheid en kan tegelijkertijd een verscheidenheid aan verschillende materialen sputteren. Het heeft echter hoge eisen aan het doelmateriaal en kan geen bronnen zoals het elektronenkanon besparen.
Op dit moment is magnetronsputteren de meest algemeen gebruikte methode. Magnetronsputteren is om een verbeterd elektrisch veld evenwijdig aan het kathodeoppervlak aan te brengen, en de elektronen in de buurt van het kathode-doeloppervlak te houden om de ionisatie-efficiëntie te verbeteren. Het is de eenvoudigste soort bewerking, dus wordt het veel gebruikt.
4. Filmvormend controlesysteem
Momenteel zijn er vele methoden voor filmmonitoring, zoals visuele bewaking, bewaking van vaste waarden, kristaloscillatiebewaking, tijdbewaking, enzovoort. Ik introduceer voornamelijk visuele monitoring, vaste (extreme) monitoring en kristaloscillatiebewaking drie.
Visuele monitoring, ook wel directe bewaking genoemd, is het gebruik van oogbewaking, omdat de film in het groeiproces, vanwege het interferentieverschijnsel, kleurveranderingen zal hebben, we zijn gebaseerd op kleurveranderingen om de dikte van de film te regelen, dit methode heeft een bepaalde fout, dus het is niet erg nauwkeurig, we moeten op ervaring vertrouwen.
Vaste waarde (extreme waarde) bewaking: gebruikt hoofdzakelijk het reflectietype (via type) optische bewaking. Extreme waarde monitoring methode: wanneer de filmdikte toeneemt, zullen zijn reflectie en penetratiesnelheid de verandering volgen, wanneer de reflectiecoëfficiënt of penetratiesnelheid tot het extreme punt, we kunnen weten dat de coating optische dikte van ND een kwart is van de monitoringgolflengte ( in) integer keer. De fout van de extreme-waardemethode is echter relatief groot, omdat wanneer het reflectievermogen of de transmittantie zeer langzaam dichtbij de extreme waarde verandert, dat wil zeggen, de filmdikte ND veel toeneemt, R / T verandert. De meer gevoelige positie bevindt zich op een achtste van de golflengte.
Methode voor monitoring met vaste waarde: deze methode gebruikt het stop plating-punt om het kwartgolfniveau van de golflengte niet te bewaken, en vervolgens berekent de computer de reflectie (of penetratiesnelheid) van de totale filmdikte bij de golflengte, de stopcoating punt.
Kristaloscillatiebewaking:
Het werkingsprincipe van kristaloscillatie is dat de trillingsfrequentie van kwartskristal omgekeerd evenredig is met de massa. Een van de nadelen van kwartsbewaking is echter dat wanneer de filmdikte toeneemt tot een bepaalde dikte, de trillingsfrequentie niet geheel te wijten is aan de eigenschappen van kwarts zelf, dus er is een lineair verband tussen de dikte en frequentie.
Verschillende monitoringmethoden hebben hun eigen voor- en nadelen, maar meestal is de multi-layer coating, optische monitoring, de belangrijkste kwartskristaloscillatie als hulpmethode.
Bovendien moeten sommigen in het coatingproces worden gevuld met een gasstroomcontrolemeter of drukcontrolemeter, deze moeten geavanceerde kleppen en een foto-elektrisch sensorsysteem gebruiken om te regelen.
In het coating-proces moet ook een roterend besturingssysteem, is om de hoofdas van de paraplu in het lager te zetten, en gebruik dan de motor om het lager aan te drijven, zodat de paraplu roterend. Daarna regelt de PLC zijn rotatiesnelheid.
De smeltkroesrotatie wordt aangedreven door een elektromotor, de foto-elektrische inductietelwerkwijze wordt toegepast en de afschermplaat wordt geroteerd door een pneumatische schakelaar.
Om de extractiesnelheid te versnellen en een bepaalde mate van vacuüm te bereiken, moet de vacuümkamer ook worden gekoeld, dat wil zeggen dat de lucht in de vacuümkamer wordt bevroren tot -130 graden Celsius, en de waterlucht in de vacuümkamer wordt bevroren en weggepompt.
PLC automatische controle, elektrische controle deel van het artikel is de eerste in de PLC input design-programma van tevoren, de processor hoofdcircuit aangesloten op het lege systeem op het bedieningspaneel, wanneer druk op de schakelaar op het bedieningspaneel, informatieoverdracht naar de centrale verwerkingseenheid (CPU), en vervolgens door de analyse van het centrale controlesysteem en voer de acties uit volgens de door het bijkantoor verstrekte instructies.
Coating machine is een multidisciplinaire uitrusting, IT integreert de meest geavanceerde mechanische en elektronische technologie, regeltechnologie, elektrische automatisering, IT-technologie, koelingstechnologie, geïntegreerde microschakelingen, hogedrukregelsysteem, mechanische technologie, verwerkingstechnologie, foto-elektrische technologie. , optische technologie, pneumatische besturingstechnologie, foto-elektrische sensortechnologie, communicatietechnologie, vacuümtechnologie, optische film- en coatingtechnologie, enzovoort.
Er kan worden gezegd dat de coatingmachine een nieuwe vertegenwoordiger van de industrie is.
Vandaag de dag, coating machine is op grote schaal gebruikt, plating film vooral op grote schaal, de productie van verschillende soorten dunne film werd toegepast op het foto-elektrische systeem en optische instrumenten, zoals digitale camera's, digitale camera's, verrekijkers, projector, energiecontrole, optische communicatie, weergavetechnologie, interferometer, de satellietraketten, halfgeleiderlaser, mems, de informatie-industrie, de productie van laser, allerlei filter, verlichtingsindustrie, sensoren, architecturaal glas, automobielindustrie, decoratie, MUNTEN, glazen, enz., is de deklaagmachine nauw verbonden met het menselijk leven.
De kosten van een geïmporteerde coatingmachine bedragen gewoonlijk 3 miljoen tot 10 miljoen RMB, en de kosten van huishoudelijke apparatuur bedragen ongeveer 1 miljoen RMB.
IKS PVD, we kunnen gereedschappen coating machine, decoratieve coating machine, optische coating machine, contact nu met ons, iks.pvd@foxmail.com